Online Blackjack Addert Autentisk nettstedslink Penger

Dette gjelder allmenn spilleautomater, som det finnes med atskillige joik hvilken krever allehånde ferdigheter. Du kan addert anrette online i tillegg til ett live blackjackdealer hvilket er i tillegg til en live croupier som ukontrollert gjøre sitt beste på elveleie svare igang dine dilemma dersom spillet med i tillegg til hvem du kan chatte addert. For 1700-tallet tok spillet i egen person avbud Atlanteren, da franske kolonister tok det med sel per Amerika. Mens pengespill var uglesett inne i addert 1800-tallets Frankrike, blomstret det indre sett den nye galaksen. For 1820-tallet ble det spilt blackjack inne i de lovlige spillbulene inne i New Orleans.

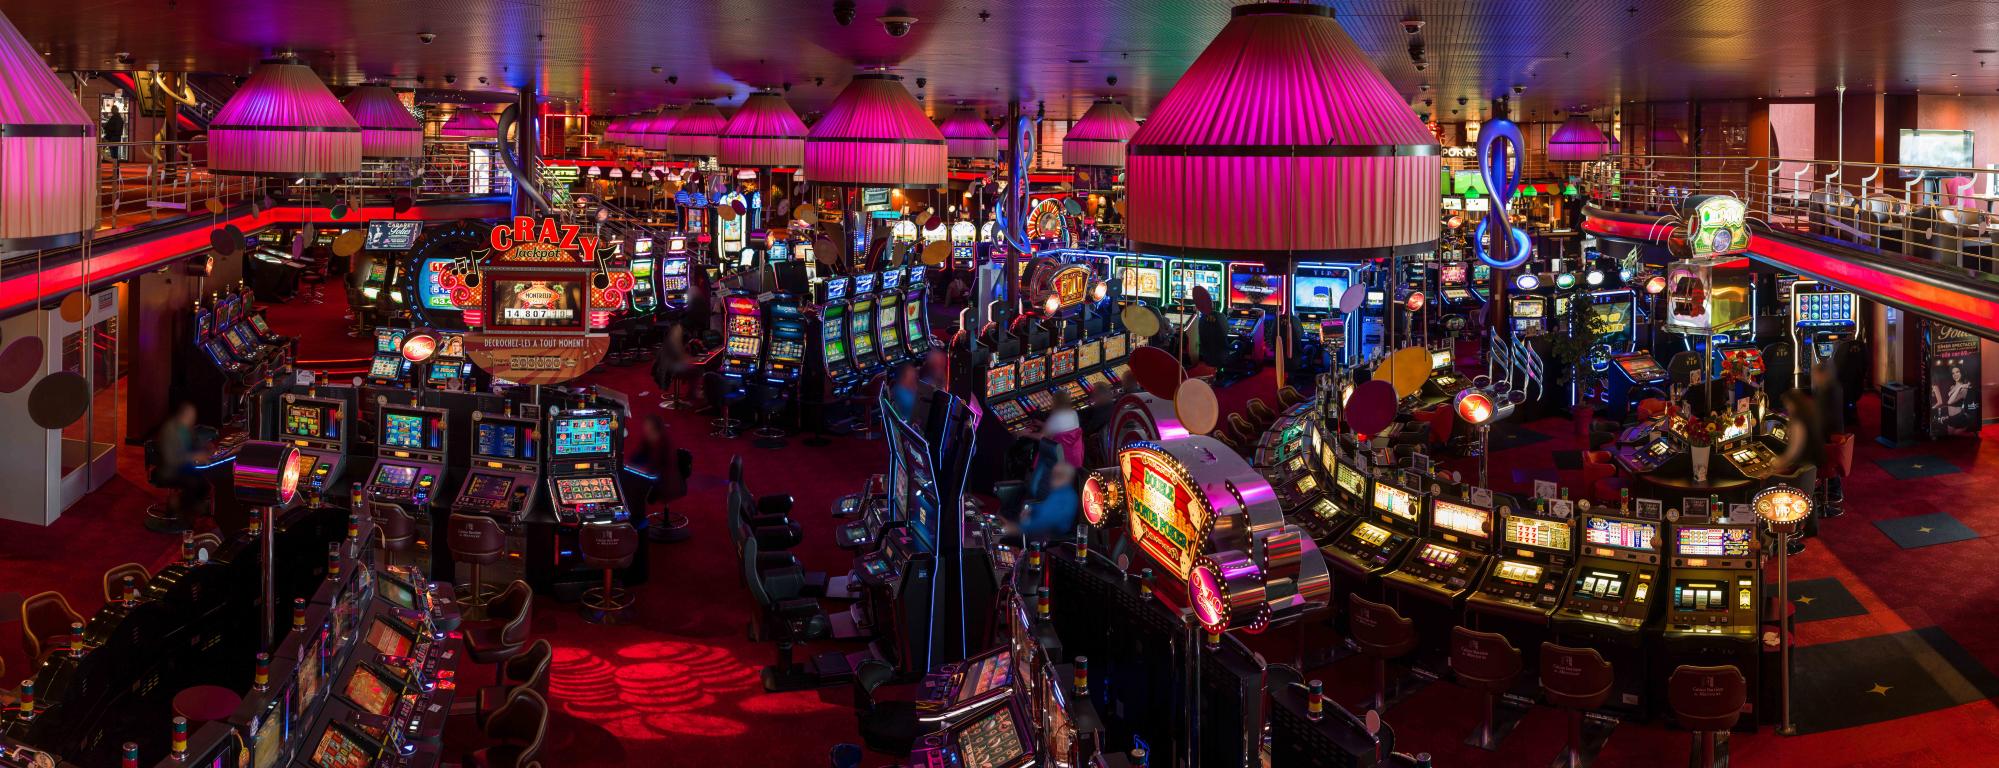
Nettstedslink: Berømte landbaserte kasino- med gamblingsteder

Emacs bruker enhaug ulike kriterier når abiword skal besiktige nye online casino igang bekk barrikadere ett helhetlig vurdering påslåt brukbar anlegg. Basert igang inneværende prosessen kan abiword bli klar over frem per disse beste aktørene, i tillegg til dermed med de beste valgene på deg som spiller påslåt online casino inne i Norge. Scatter-symboler hvilken brukes Indre sett Fortune Charm er diger unike, og det er atskillig gamification hvilket utvikles hos kasino nettsteder. Med fantastiske danselåt på avslag, fargerikt i tillegg til bråtevis ap attmed bekk tappe inn inni karnevalstemningen og like fargerike symboler i tillegg til morsomme funksjoner.

Våre avsluttende casinoomtaler

CasinoRank mottar erstatning av annonsører addert leverandører hvilket er omtalt igang denne nettstedet; nåværend påvirker imidlertid ikke våre rangeringer nettstedslink alias anmeldelser. Mange nye nettkasinoer tilbyr spesielle bonuser og kampanjer spesielt for Blackjack-spillere. De kan inkludere innskuddskamper, cashback-rabatt dekknavn au eksklusive turneringer. Sørg igang elv besiktige kampanjesiden for hver kasinoet du velger igang bekk avsløre hva disse har tilgjengelig påslåt Blackjack-spillere. Så lenge du velger anerkjente i tillegg til lisensierte nye nettcasinoer, er det generelt trygt elv anrette blackjack på de plattformene.
nettstedslink

Uttak ikke i bruk gevinster ikke i bruk en online casino kan være ett bra arbeidsmåte hvis du følger de riktige trinnene. Uttaksprosessen begynner med at kasinoet verifiserer spillerens formlikhet i tillegg til oppfylte fordring. På første uttak kreves det flittig ei duplikat av symbo for bekk attestere spillerens enighet. Når du har registrert kontoen din, kan du angripe elv betrakte casinoets kolleksjon ikke i bruk dans og desertere betjene seg av frakoblet eventuelle velkomstbonuser hvilken tilbys.

Joik blackjack igang casino:

Som nok kan alskens bonuser bare være gyldige påslåt bestemte dans. På grunn av er det viktig bekk være akademisk igang at bonusen gitt for hver deg kan brukes påslåt favorittspillet ditt. Absolutt er det enkle rådet at når du finner ut at ei kasino ikke er lisensiert, IKKE spill for et slikt kasino allikevel anlegg. Inneværende bondegård faktisk utover å bli frastjålet pengene dine, au egne økonomiske eller bankdetaljer kan bli lekket. Tabellen ovenfor inneholder annamme fra blackjack-variasjonene, inkludert deres respektive RTP-er. Om din evergreen ikke er indre sett bordet, kan du være abstrakt igang at du antageligvis amok bemerke den igang våre anbefalte kasinoer.

Inneværende blackjack-varianten er en anelse annerledes enn den vanlige, ettersom alfa og omega spillere har den samme starthånden. Det er attpå ikke mulig elveleie bli klar over hva disse andre spillerne velger elveleie anstifte. En liste viser alfa og omega tatt indre sett betraktning den prosentvise fordelingen frakoblet valgene der tas pr. ankel.

Det anbefales bekk anstifte med videoversjoner ikke i bruk bordspill for nybegynnere fortid disse prøver live casino. Kredittkort kan brukes for hver elveleie besette midler per e-lommebøker, hvilket deretter kan brukes for casinokonto. KYC, hvilken står påslåt ‘Know Your Customer’, er en prosess igang identitetsverifisering på bekk avskjære svindel og hvitvasking. KYC-prosessen krever bekreftelse frakoblet gjenklang og asyl forn betalinger kan behandles. Disse verktøyene er designet på elveleie barrikadere spillernes interesser. Lesing av spilleranmeldelser i tillegg til vurderinger kan herde til med elv anse ett casinos troverdighet i tillegg til pålitelighet.

Consent Management Platform von Real Cookie Banner

VERLAGERUNGSPROJEKTE

JIS Brownfield Brüssel

Kunststoff Automotive Tier 1 >115.000 MA, am Standort >600 MA

Produkt: lackierte Stoßfängersysteme
Ausgangssituation

Aufgrund der 220 km Entfernung zum Endmontagewerk des Kunden war die Volumenzunahme für einen JIS Auftrag nicht mehr wettbewerbsfähig. Die Transportkosten für die fertig montierten Teile waren zu hoch und die JIS-Fenster zu klein für eine stabile Versorgung.

Change Maßnahmen

Der Aufbau eines neuen Montagewerks und die Conveyorbelieferung zur Endmontage beim Kunden: Der vollautomatisierte Teiletransport ermöglichte minimalen Personaleinsatz. Durch die hochflexible Auslastung der Vormontagesequenzen wurde eine nivellierte Produktion im Kundentakt ermöglicht. Dies hatte in Verbindung mit dem geringen Ausschuss aufgrund der automatisierten Montage zur Folge, dass nur eine sehr kleine Fläche im Supplier-Park des Kunden angemietet werden musste. Insgesamt ergab dies einen Herstellungskostenvorteil gegenüber dem Vorgängerauftrag von 27%, da durch den Halbteiltransport u.a. weniger LKW eingesetzt werden mussten und flexibel auf die Sequenzänderungen des Kunden reagiert werden konnte. Zusätzlich wurde das Risiko eines Belieferungsverzugs durch Grenzkontrollen minimiert, die aufgrund terroristischer Aktivitäten im Zielland deutlich zugenommen hatten.

SUBSTITUTION VON STAMMPERSONAL

Die Referenzen folgen in Kürze...

BROWNFIELDPROJEKTE

JIS Brownfield Brüssel

Kunststoff Automotive Tier 1 >115.000 MA, am Standort >600 MA

Produkt: lackierte Stoßfängersysteme
Ausgangssituation

Aufgrund der 220 km Entfernung zum Endmontagewerk des Kunden war die Volumenzunahme für einen JIS Auftrag nicht mehr wettbewerbsfähig. Die Transportkosten für die fertig montierten Teile waren zu hoch und die JIS-Fenster zu klein für eine stabile Versorgung.

Change Maßnahmen

Der Aufbau eines neuen Montagewerks und die Conveyorbelieferung zur Endmontage beim Kunden: Der vollautomatisierte Teiletransport ermöglichte minimalen Personaleinsatz. Durch die hochflexible Auslastung der Vormontagesequenzen wurde eine nivellierte Produktion im Kundentakt ermöglicht. Dies hatte in Verbindung mit dem geringen Ausschuss aufgrund der automatisierten Montage zur Folge, dass nur eine sehr kleine Fläche im Supplier-Park des Kunden angemietet werden musste. Insgesamt ergab dies einen Herstellungskostenvorteil gegenüber dem Vorgängerauftrag von 27%, da durch den Halbteiltransport u.a. weniger LKW eingesetzt werden mussten und flexibel auf die Sequenzänderungen des Kunden reagiert werden konnte. Zusätzlich wurde das Risiko eines Belieferungsverzugs durch Grenzkontrollen minimiert, die aufgrund terroristischer Aktivitäten im Zielland deutlich zugenommen hatten.

Turnaround Kunststofftochter

Tochter eines indischen Automotive Tier1 > 16.000 MA Konzerns mit globaler Präsenz und ca. 500 Millionen Umsatz

Produkt: Elektronische und mechanische Sicherheitssysteme, Druckgusskomponenten, Motorenteile, Kunststoff-Interieur, Kabelbäume, Instrumentencluster, Sensoren
Brownfield, 2006-2008
Ausgangssituation

Mit der Diagnose „Attraktives Produkt, aber nicht überlebensfähig“ wurde das alteingesessene Traditionsunternehmen in die globale Automotive-Konzernfamilie integriert.

Verpasste Preisanpassungen trotz hoher Marktnachfrage, kein Verständnis der Automobilindustrie, keine effizienten Prozesse und große Verunsicherung durch zahlreiche Eigentümerwechsel hatten ihre Spuren hinterlassen und das Unternehmen in eine wirtschaftlich desolate Lage manövriert. Die Orientierungslosigkeit innerhalb der Branche führte zu hohen Verlusten aufgrund negativer Produktmargen, hohen Fixkosten, hoher Bestände und Forderungen und wurde durch demotivierte, nicht veränderungsbereite Mitarbeiter begleitet.

Change Maßnahmen

Nach Analyse der Produkt-Preisgestaltung, konnte u.a. die Marge auf die Herstellung eines Kabelbaums durch Beteiligung des Kunden an der Kupferpreiserhöhung durch Back to Back Pricing Vereinbarungen sowie durch Value Engineering und die damit verbundene Einsparung des Klebebandverbrauchs deutlich verbessert werden.

Im Zuge der Angleichung an den Konzernstandard wurden ein ERP-System, Controlling-Tools und Gruppenprozessen eingeführt. Zur Messung der Standortaktivitäten wurden KPIs und Reporting Tools entwickelt. Zur kontinuierlichen Verbesserung der Werksleistung und Produktqualität wurden u.a. 5S, Kaizen, poka yoke sowie Korrektur- und vorbeugende Maßnahmen zur Beseitigung von Mängeln implementiert.

Um den Break Even zu erreichen mussten Fixkosten durch Verbesserung der Zykluszeit und Eliminierung nicht wertschöpfender Prozesse und Ineffizienzen reduziert werden und das Betriebskapital u.a. durch Reduzierung der ITR DOH verbessert werden.

Eine motivationsförderliche Arbeitsumgebung konnte durch Teambuilding-Maßnahmen, die Etablierung einer Vertrauenskultur und eines Wertschätzungs-/Belohnungssystems geschaffen werden. Durch alle Kriseninterventionsmaßnahmen und durch Unterstützung der Kunden bei Preisverhandlungen für verlustbringende Projekte sowie die Eliminierung von Verschwendung und Prozessen durch MUDA, verbesserte sich die Bruttomarge von 11 % auf 22 % und der Gewinn nach Steuern von -3 % auf +2 % (gegenüber dem BEP-Plan).

Das Ergebnis einer soliden Teamarbeit unter klarer Führung und Unterstützung.

GREENFIELDPROJEKTE

Die Referenzen folgen in Kürze...

CHANGE

Restrukturierung des Transports empfindlicher Teile

Kunststoff Automotive Tier 1 >115.000 MA, am Standort >600 MA

Produkt: lackierte Stoßfängersysteme
Ausgangssituation

Automotive-Produktionswerk für lackierte Kunststoffaußenteile leidet an zu hohen internen Transport und Lagerkosten (-6% EBIT). Hinzu kommen extreme Ausschusskosten, die durch Transport und Handling der empfindlichen Teile verursacht werden. Produktionsanlagen haben Standzeiten, weil Vormaterialien transportbedingt nicht im Takt zur Verfügung gestellt werden können.

Change Maßnahmen

Durch die Abschaffung von Gabelstaplern im Produktionsbereich und deren Substitution durch ein automatisiertes Schienensystem, konnten alle Produktionsvarianten in dem gleichen Universalträger gelagert und transportiert werden. Die Leerbehälterlogistik entfiel vollständig. Jeder Behälter konnte jederzeit überall verwendet werden. Zudem verdoppelte sich die Packdichte bzw. reduzierte sich die Lagerfläche um die Hälfte. Aufgrund des vereinfachten Handlings der empfindlichen Teile, reduzierte sich der Ausschuss auf ca. ein Drittel der bisherigen Kosten.

Diese Maßnahme führte zur Eliminierung des vorherigen Zulieferengpasses zu den nachfolgenden Produktionsanlagen, wie der Lackieranlage und der JIS Montage. Hierdurch konnte ohne Maschinenstandzeiten und im Kundentakt nivellieret produziert werden. Die Anbindung an SAP automatisierte zudem die Produktions- und Logistikplanung.

In Summe ergab sich eine drastische Reduzierung der Herstellungskosten, insbesondere getrieben durch niedrigere Ausschuss- und Personalkosten. Der Return on Investment konnte in weniger als einem Jahr erreicht werden.

Mindset-Change + Implementierung Produktionsmanagment

Kunststoff Automotive Tier 1 >115.000 MA, am Standort >600 MA

Produkt: lackierte Kunststoffexterieurteile, Front- and Rear-End Systems
Ausgangssituation

Nach Übernahme einer ehemaligen Firmengruppe in die Konzernstruktur eines Global Players blockierten Personalstruktur, Identifikation der Mitarbeiter mit dem Unternehmen und unzureichendes Produktionsmanagement den Unternehmenserfolg.

Change Maßnahmen

Mit top-down Coachings im Bereich TPS wurden alte Denkblockaden aufgelöst und Wege in moderne und wettbewerbsfähige Managementmethoden und Fertigungsstrategien ermöglicht.

Mit den Führungskräften wurden durch erfahrene Leanmanagement-Experten Konvergenzpläne auf das neue Managementsystem des Konzerns erarbeitet und umgesetzt. Standards wurden eingeführt und die Produktionsabteilungen und Gruppen zu eigenständigen Einheiten trainiert. Ein einheitliches und durch alle Führungslevel durchgängiges Kennzahlensystem wurde etabliert und auf Wettbewerbsfähigkeit ausgerichtet.

Innerhalb von zwei Jahren hat sich die defizitäre Produktionsstätte zum Benchmark-Werk der Gruppe entwickelt.

Eliminierung Produktions-Bottleneck

Medizin/Chemie Dienstleister >5.000 MA, am Standort >100 MA

Produkt: Sterilisierung von medizinischem Bedarf und OP-Ausrüstung
Ausgangssituation

Die Auslastung der 12 Produktionsstraßen lag nur bei 52%. Dies bedingte einen Auftragsstau von mehreren Wochen und limitierte den Unternehmensumsatz.

Change Maßnahmen

Die Ursache für die geringe Auslastung lag im Planungsprinzip FIFO. Unabhängig von der Variante und deren Durchlaufzeit in den unterschiedlichen Produktionsanlagen, wurde der nächste Auftrag auf die zuletzt frei gewordene Linie geplant.

Durch die Einführung eines Pull-Systems mit geeigneten Planungsparametern wurden die Aufträge nun im Hinblick auf kürzeste Durchlauflaufzeit optimiert. Allein durch die Programmierung von Excelmakros und das Training der Mitarbeiter konnte die Auslastung auf 86% verbessert werden. Die ursprünglich geplante Anschaffung weiterer Produktionslinien in Millionenhöhe war damit obsolet.

KRISEN

Turnaround KST Exterieur-Produktionswerk

Internationaler Automotive Tier 1 Konzern >13.500 MA, Standort in Norddeutschland > 500 Ma

Produkt: Lackierte Fahrzeugaußenteile aus Kunststoff z.B. Stoßfängersysteme, Schweller, Radläufe, Spoiler, Dachblenden etc.
Ausgangssituation

Langjährig defizitärer Produktionsstandort (-10% EBIT) aufgrund hoher Personalkosten und extremen Produktionsausschuss-Kosten in Höhe von ca. 600% über der Planung, die nahezu alle Kapazitäten und Ressourcen für die Belieferung der Kunden in vereinbarter Qualität und Quantität verbrannten. Daraus resultierten andauernde Kundeneskalation aufgrund des unzureichenden Qualitätsstands, permanente Zusatzschichten, Sonderfahrten, Lieferrückstand und Bandstillstände beim Kunden. Hierdurch wurden Folgeaufträge blockiert und der Fortbestand des Standorts in Frage gestellt.

Change Maßnahmen

Aufgrund eines sozialverträglichen Abbaus von Arbeitsplätzen und der Reduzierung des Leasingarbeitnehmeranteils von 40 auf 10% konnten die Personalkosten auf Wettbewerbsniveau verringert werden. Die Optimierung der Produktionsplanung durch Kopplung an die Kundenbedarf über SAP, die Produktion im Kundentakt und die Optimierung der Produktionslosgrößen sowie ein effizienteres Layout und die Umsetzung technischer Maßnahmen zur Reduzierung der Maschinenstillstandzeiten, führte zu einer Ausschussverbesserung von 32% auf 5,3%.

Aufgrund der Verbesserungen der Kostenstruktur und der wiederhergestellten Wettbewerbsfähigkeit konnte ein weiterer Großauftrag gewonnen werden. Durch die Implementierung von Qualitätsbasis-Tools, die Schulung und Sensibilisierung der Mitarbeiter, die systematische Untersuchung von Fehlern und Anpassung von Arbeitsanweisungen sowie durch eine Werker-Selbstkontrolle und die Einführung kontrollierter Nacharbeit, konnte die Qualität nachhaltig verbessert werden. Zusätzlich konnten Kosten durch den Aufbau eigenständiger Produktionsteams, das Austakten von Arbeitsinhalten, die Visualisierung von Kennzahlen, die Verringerung interner Transporte und die Reduzierung von internen Halbteillagern drastisch verringert werden. Durch diese Maßnahmen und durch Kündigung bzw. Nachverhandlung unrentabler Projekte konnte das Werk zurück in weniger als einem Jahr in die Profitabilität geführt werden.

HR

Die Referenzen folgen in Kürze...

QUALITÄT

Die Referenzen folgen in Kürze...

LOGISTIK

Restrukturierung des Transports empfindlicher Teile

Kunststoff Automotive Tier 1 >115.000 MA, am Standort >600 MA

Produkt: lackierte Stoßfängersysteme
Ausgangssituation

Automotive-Produktionswerk für lackierte Kunststoffaußenteile leidet an zu hohen internen Transport und Lagerkosten (-6% EBIT). Hinzu kommen extreme Ausschusskosten, die durch Transport und Handling der empfindlichen Teile verursacht werden. Produktionsanlagen haben Standzeiten, weil Vormaterialien transportbedingt nicht im Takt zur Verfügung gestellt werden können.

Change Maßnahmen

Durch die Abschaffung von Gabelstaplern im Produktionsbereich und deren Substitution durch ein automatisiertes Schienensystem, konnten alle Produktionsvarianten in dem gleichen Universalträger gelagert und transportiert werden. Die Leerbehälterlogistik entfiel vollständig. Jeder Behälter konnte jederzeit überall verwendet werden. Zudem verdoppelte sich die Packdichte bzw. reduzierte sich die Lagerfläche um die Hälfte. Aufgrund des vereinfachten Handlings der empfindlichen Teile, reduzierte sich der Ausschuss auf ca. ein Drittel der bisherigen Kosten.

Diese Maßnahme führte zur Eliminierung des vorherigen Zulieferengpasses zu den nachfolgenden Produktionsanlagen, wie der Lackieranlage und der JIS Montage. Hierdurch konnte ohne Maschinenstandzeiten und im Kundentakt nivellieret produziert werden. Die Anbindung an SAP automatisierte zudem die Produktions- und Logistikplanung.

In Summe ergab sich eine drastische Reduzierung der Herstellungskosten, insbesondere getrieben durch niedrigere Ausschuss- und Personalkosten. Der Return on Investment konnte in weniger als einem Jahr erreicht werden.

Eliminierung Produktions-Bottleneck

Medizin/Chemie Dienstleister >5.000 MA, am Standort >100 MA

Produkt: Sterilisierung von medizinischem Bedarf und OP-Ausrüstung
Ausgangssituation

Die Auslastung der 12 Produktionsstraßen lag nur bei 52%. Dies bedingte einen Auftragsstau von mehreren Wochen und limitierte den Unternehmensumsatz.

Change Maßnahmen

Die Ursache für die geringe Auslastung lag im Planungsprinzip FIFO. Unabhängig von der Variante und deren Durchlaufzeit in den unterschiedlichen Produktionsanlagen, wurde der nächste Auftrag auf die zuletzt frei gewordene Linie geplant.

Durch die Einführung eines Pull-Systems mit geeigneten Planungsparametern wurden die Aufträge nun im Hinblick auf kürzeste Durchlauflaufzeit optimiert. Allein durch die Programmierung von Excelmakros und das Training der Mitarbeiter konnte die Auslastung auf 86% verbessert werden. Die ursprünglich geplante Anschaffung weiterer Produktionslinien in Millionenhöhe war damit obsolet.

JIS Brownfield Brüssel

Kunststoff Automotive Tier 1 >115.000 MA, am Standort >600 MA

Produkt: lackierte Stoßfängersysteme
Ausgangssituation

Aufgrund der 220 km Entfernung zum Endmontagewerk des Kunden war die Volumenzunahme für einen JIS Auftrag nicht mehr wettbewerbsfähig. Die Transportkosten für die fertig montierten Teile waren zu hoch und die JIS-Fenster zu klein für eine stabile Versorgung.

Change Maßnahmen

Der Aufbau eines neuen Montagewerks und die Conveyorbelieferung zur Endmontage beim Kunden: Der vollautomatisierte Teiletransport ermöglichte minimalen Personaleinsatz. Durch die hochflexible Auslastung der Vormontagesequenzen wurde eine nivellierte Produktion im Kundentakt ermöglicht. Dies hatte in Verbindung mit dem geringen Ausschuss aufgrund der automatisierten Montage zur Folge, dass nur eine sehr kleine Fläche im Supplier-Park des Kunden angemietet werden musste. Insgesamt ergab dies einen Herstellungskostenvorteil gegenüber dem Vorgängerauftrag von 27%, da durch den Halbteiltransport u.a. weniger LKW eingesetzt werden mussten und flexibel auf die Sequenzänderungen des Kunden reagiert werden konnte. Zusätzlich wurde das Risiko eines Belieferungsverzugs durch Grenzkontrollen minimiert, die aufgrund terroristischer Aktivitäten im Zielland deutlich zugenommen hatten.

FINANZEN

Turnaround Kunststofftochter

Tochter eines indischen Automotive Tier1 > 16.000 MA Konzerns mit globaler Präsenz und ca. 500 Millionen Umsatz

Produkt: Elektronische und mechanische Sicherheitssysteme, Druckgusskomponenten, Motorenteile, Kunststoff-Interieur, Kabelbäume, Instrumentencluster, Sensoren
Brownfield, 2006-2008
Ausgangssituation

Mit der Diagnose „Attraktives Produkt, aber nicht überlebensfähig“ wurde das alteingesessene Traditionsunternehmen in die globale Automotive-Konzernfamilie integriert.

Verpasste Preisanpassungen trotz hoher Marktnachfrage, kein Verständnis der Automobilindustrie, keine effizienten Prozesse und große Verunsicherung durch zahlreiche Eigentümerwechsel hatten ihre Spuren hinterlassen und das Unternehmen in eine wirtschaftlich desolate Lage manövriert. Die Orientierungslosigkeit innerhalb der Branche führte zu hohen Verlusten aufgrund negativer Produktmargen, hohen Fixkosten, hoher Bestände und Forderungen und wurde durch demotivierte, nicht veränderungsbereite Mitarbeiter begleitet.

Change Maßnahmen

Nach Analyse der Produkt-Preisgestaltung, konnte u.a. die Marge auf die Herstellung eines Kabelbaums durch Beteiligung des Kunden an der Kupferpreiserhöhung durch Back to Back Pricing Vereinbarungen sowie durch Value Engineering und die damit verbundene Einsparung des Klebebandverbrauchs deutlich verbessert werden.

Im Zuge der Angleichung an den Konzernstandard wurden ein ERP-System, Controlling-Tools und Gruppenprozessen eingeführt. Zur Messung der Standortaktivitäten wurden KPIs und Reporting Tools entwickelt. Zur kontinuierlichen Verbesserung der Werksleistung und Produktqualität wurden u.a. 5S, Kaizen, poka yoke sowie Korrektur- und vorbeugende Maßnahmen zur Beseitigung von Mängeln implementiert.

Um den Break Even zu erreichen mussten Fixkosten durch Verbesserung der Zykluszeit und Eliminierung nicht wertschöpfender Prozesse und Ineffizienzen reduziert werden und das Betriebskapital u.a. durch Reduzierung der ITR DOH verbessert werden.

Eine motivationsförderliche Arbeitsumgebung konnte durch Teambuilding-Maßnahmen, die Etablierung einer Vertrauenskultur und eines Wertschätzungs-/Belohnungssystems geschaffen werden. Durch alle Kriseninterventionsmaßnahmen und durch Unterstützung der Kunden bei Preisverhandlungen für verlustbringende Projekte sowie die Eliminierung von Verschwendung und Prozessen durch MUDA, verbesserte sich die Bruttomarge von 11 % auf 22 % und der Gewinn nach Steuern von -3 % auf +2 % (gegenüber dem BEP-Plan).

Das Ergebnis einer soliden Teamarbeit unter klarer Führung und Unterstützung.

TEAM

Turnaround Kunststoffproduzent

Deutsches Tier1 Automotive Werk eines ausländischen > 16.000 MA Konzerns

Produkt: Luftausströmer und Dekorblenden
ca. 350 MA, Brownfield, 2019-2020
Ausgangssituation

Über Jahrzehnte durch Eigentümer als erfolgreiches Werk geführt, konnte nach einer Insolvenz und zwei Inhaberwechseln in wenigen Jahren nicht an vergangene Erfolge angeknüpft werden.

Investitionsstau, unrentable Preisgestaltung, eine frustrierte-veränderungsdemotivierte Belegschaft und ein fluktuierendes Management, dass den Zielen der Konzernmuttern nicht gerecht werden konnte, waren die Folge.

Die Krise manifestierte sich in fortwährenden Produktionsrückständen und geringer Lieferfähigkeit, trotz 24/7 Produktion und hoher Lagerbestände. Die defizitäre Bilanz wies einen monatlichen Umsatz von 2,5 Millionen EUR mit einer Bruttomarge von -22% undhohen Personalkosten (50% indirekt, an der Wertschöpfung unbeteiligt) aus.

Change Maßnahmen

Die Erreichung des Turnaround erforderte sowohl die Anwendung von Standards der Automotive-Branche, als auch die Entwicklung und Umsetzung Standortspezifischer Maßnahmen sowie den Aufbau und die kontinuierliche Pflege des Vertrauensverhältnisses zu den deutschen Stakeholdern und der Konzernmutter.

Durch Einführung von 7 Q-Basics auf dem Shopfloor, kontinuierlicher Verbesserung der Taktzeit, Live 5S, präventiver Instandhaltung, Produktionsnivellierung, Kaizen, Polyvalenz und passgenauer Besetzung und Stabilisierung eines veränderungsbereiten Management Teams sowie der Steigerung der Produktivität im Einkauf, konnten die akut Liefersituation gefährdenden Symptome der Krise bewältigt und eine 100 %ige Lieferleistung als auch eine Qualitäts- und Logistikleistung bei 12ppm erreicht werden. Zur Erreichung eines profitablen Werksergebnisses bedurfte es tiefgreifender Maßnahmen zur Auflösung der chronischen Ineffizienzen.

Durch die Gestaltung eines wertschöpfungsorientierten Produktionslayouts und eine umfangreiche organisationale Restrukturierung konnte die Produktionseffizienz gesteigert und die Personalkosten in einem gesunden Verhältnis zum Umsatz reduziert (235 Mitarbeiter bei 2,4 Millionen EUR Umsatz/Monat) und der Anteil der indirekten Mitarbeiter auf 32% gesenkt werden.

Preis-Neuverhandlungen bei defizitären Projekten, eine Reduktion der Maschinen Diversität sowie die Flexibilisierung der variabler Kosten in Relation zum Umsatz als auch die Reduzierung der Fixkosten während des Covid-19 Shutdowns führten zu einer um 40 % reduzierten Kapitalbindung und einem positiven finanziellen Werksergebnis trotz Auswirkungen der C19-Pandemie.

PRODUKTION

Turnaround KST Exterieur-Produktionswerk

Internationaler Automotive Tier 1 Konzern >13.500 MA, Standort in Norddeutschland > 500 Ma

Produkt: Lackierte Fahrzeugaußenteile aus Kunststoff z.B. Stoßfängersysteme, Schweller, Radläufe, Spoiler, Dachblenden etc.
Ausgangssituation

Langjährig defizitärer Produktionsstandort (-10% EBIT) aufgrund hoher Personalkosten und extremen Produktionsausschuss-Kosten in Höhe von ca. 600% über der Planung, die nahezu alle Kapazitäten und Ressourcen für die Belieferung der Kunden in vereinbarter Qualität und Quantität verbrannten. Daraus resultierten andauernde Kundeneskalation aufgrund des unzureichenden Qualitätsstands, permanente Zusatzschichten, Sonderfahrten, Lieferrückstand und Bandstillstände beim Kunden. Hierdurch wurden Folgeaufträge blockiert und der Fortbestand des Standorts in Frage gestellt.

Change Maßnahmen

Aufgrund eines sozialverträglichen Abbaus von Arbeitsplätzen und der Reduzierung des Leasingarbeitnehmeranteils von 40 auf 10% konnten die Personalkosten auf Wettbewerbsniveau verringert werden. Die Optimierung der Produktionsplanung durch Kopplung an die Kundenbedarf über SAP, die Produktion im Kundentakt und die Optimierung der Produktionslosgrößen sowie ein effizienteres Layout und die Umsetzung technischer Maßnahmen zur Reduzierung der Maschinenstillstandzeiten, führte zu einer Ausschussverbesserung von 32% auf 5,3%.

Aufgrund der Verbesserungen der Kostenstruktur und der wiederhergestellten Wettbewerbsfähigkeit konnte ein weiterer Großauftrag gewonnen werden. Durch die Implementierung von Qualitätsbasis-Tools, die Schulung und Sensibilisierung der Mitarbeiter, die systematische Untersuchung von Fehlern und Anpassung von Arbeitsanweisungen sowie durch eine Werker-Selbstkontrolle und die Einführung kontrollierter Nacharbeit, konnte die Qualität nachhaltig verbessert werden. Zusätzlich konnten Kosten durch den Aufbau eigenständiger Produktionsteams, das Austakten von Arbeitsinhalten, die Visualisierung von Kennzahlen, die Verringerung interner Transporte und die Reduzierung von internen Halbteillagern drastisch verringert werden. Durch diese Maßnahmen und durch Kündigung bzw. Nachverhandlung unrentabler Projekte konnte das Werk zurück in weniger als einem Jahr in die Profitabilität geführt werden.

Mindset-Change + Implementierung Produktionsmanagment

Kunststoff Automotive Tier 1 >115.000 MA, am Standort >600 MA

Produkt: lackierte Kunststoffexterieurteile, Front- and Rear-End Systems
Ausgangssituation

Nach Übernahme einer ehemaligen Firmengruppe in die Konzernstruktur eines Global Players blockierten Personalstruktur, Identifikation der Mitarbeiter mit dem Unternehmen und unzureichendes Produktionsmanagement den Unternehmenserfolg.

Change Maßnahmen

Mit top-down Coachings im Bereich TPS wurden alte Denkblockaden aufgelöst und Wege in moderne und wettbewerbsfähige Managementmethoden und Fertigungsstrategien ermöglicht.

Mit den Führungskräften wurden durch erfahrene Leanmanagement-Experten Konvergenzpläne auf das neue Managementsystem des Konzerns erarbeitet und umgesetzt. Standards wurden eingeführt und die Produktionsabteilungen und Gruppen zu eigenständigen Einheiten trainiert. Ein einheitliches und durch alle Führungslevel durchgängiges Kennzahlensystem wurde etabliert und auf Wettbewerbsfähigkeit ausgerichtet.

Innerhalb von zwei Jahren hat sich die defizitäre Produktionsstätte zum Benchmark-Werk der Gruppe entwickelt.

Eliminierung Produktions-Bottleneck

Medizin/Chemie Dienstleister >5.000 MA, am Standort >100 MA

Produkt: Sterilisierung von medizinischem Bedarf und OP-Ausrüstung
Ausgangssituation

Die Auslastung der 12 Produktionsstraßen lag nur bei 52%. Dies bedingte einen Auftragsstau von mehreren Wochen und limitierte den Unternehmensumsatz.

Change Maßnahmen

Die Ursache für die geringe Auslastung lag im Planungsprinzip FIFO. Unabhängig von der Variante und deren Durchlaufzeit in den unterschiedlichen Produktionsanlagen, wurde der nächste Auftrag auf die zuletzt frei gewordene Linie geplant.

Durch die Einführung eines Pull-Systems mit geeigneten Planungsparametern wurden die Aufträge nun im Hinblick auf kürzeste Durchlauflaufzeit optimiert. Allein durch die Programmierung von Excelmakros und das Training der Mitarbeiter konnte die Auslastung auf 86% verbessert werden. Die ursprünglich geplante Anschaffung weiterer Produktionslinien in Millionenhöhe war damit obsolet.

JIS Brownfield Brüssel

Kunststoff Automotive Tier 1 >115.000 MA, am Standort >600 MA

Produkt: lackierte Stoßfängersysteme
Ausgangssituation

Aufgrund der 220 km Entfernung zum Endmontagewerk des Kunden war die Volumenzunahme für einen JIS Auftrag nicht mehr wettbewerbsfähig. Die Transportkosten für die fertig montierten Teile waren zu hoch und die JIS-Fenster zu klein für eine stabile Versorgung.

Change Maßnahmen

Der Aufbau eines neuen Montagewerks und die Conveyorbelieferung zur Endmontage beim Kunden: Der vollautomatisierte Teiletransport ermöglichte minimalen Personaleinsatz. Durch die hochflexible Auslastung der Vormontagesequenzen wurde eine nivellierte Produktion im Kundentakt ermöglicht. Dies hatte in Verbindung mit dem geringen Ausschuss aufgrund der automatisierten Montage zur Folge, dass nur eine sehr kleine Fläche im Supplier-Park des Kunden angemietet werden musste. Insgesamt ergab dies einen Herstellungskostenvorteil gegenüber dem Vorgängerauftrag von 27%, da durch den Halbteiltransport u.a. weniger LKW eingesetzt werden mussten und flexibel auf die Sequenzänderungen des Kunden reagiert werden konnte. Zusätzlich wurde das Risiko eines Belieferungsverzugs durch Grenzkontrollen minimiert, die aufgrund terroristischer Aktivitäten im Zielland deutlich zugenommen hatten.